
Verniciatura con Fondo Zincante a Reggio Emilia per Componenti Oleodinamici e Meccanica
Eliminiamo sbavature e spessori fuori quota su filettature e sedi critiche, garantendo tolleranze di accoppiamento perfette.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Sbavature su Filettature: Il Costo Nascosto dei Resi
Un riporto eccessivo di 60 micron su un filetto idraulico o una colatura sulla battuta di una flangia arrestano la linea di assemblaggio. Infiltrazioni e sbavature di spessore su filettature o punti di contatto critici costringono i vostri operatori a ripassare i pezzi con maschi e frese, distruggendo la protezione zincante appena applicata e innescando focolai di ruggine immediati. Nei circuiti oleodinamici ad alta pressione, una particella di vernice distaccata contamina l’intero fluido di collaudo. Un’applicazione superficiale non controllata genera contestazioni commerciali immediate e blocchi di fornitura ingiustificati.
Impianto Termico: Forno Statico 8×2.3×2.3 Metri
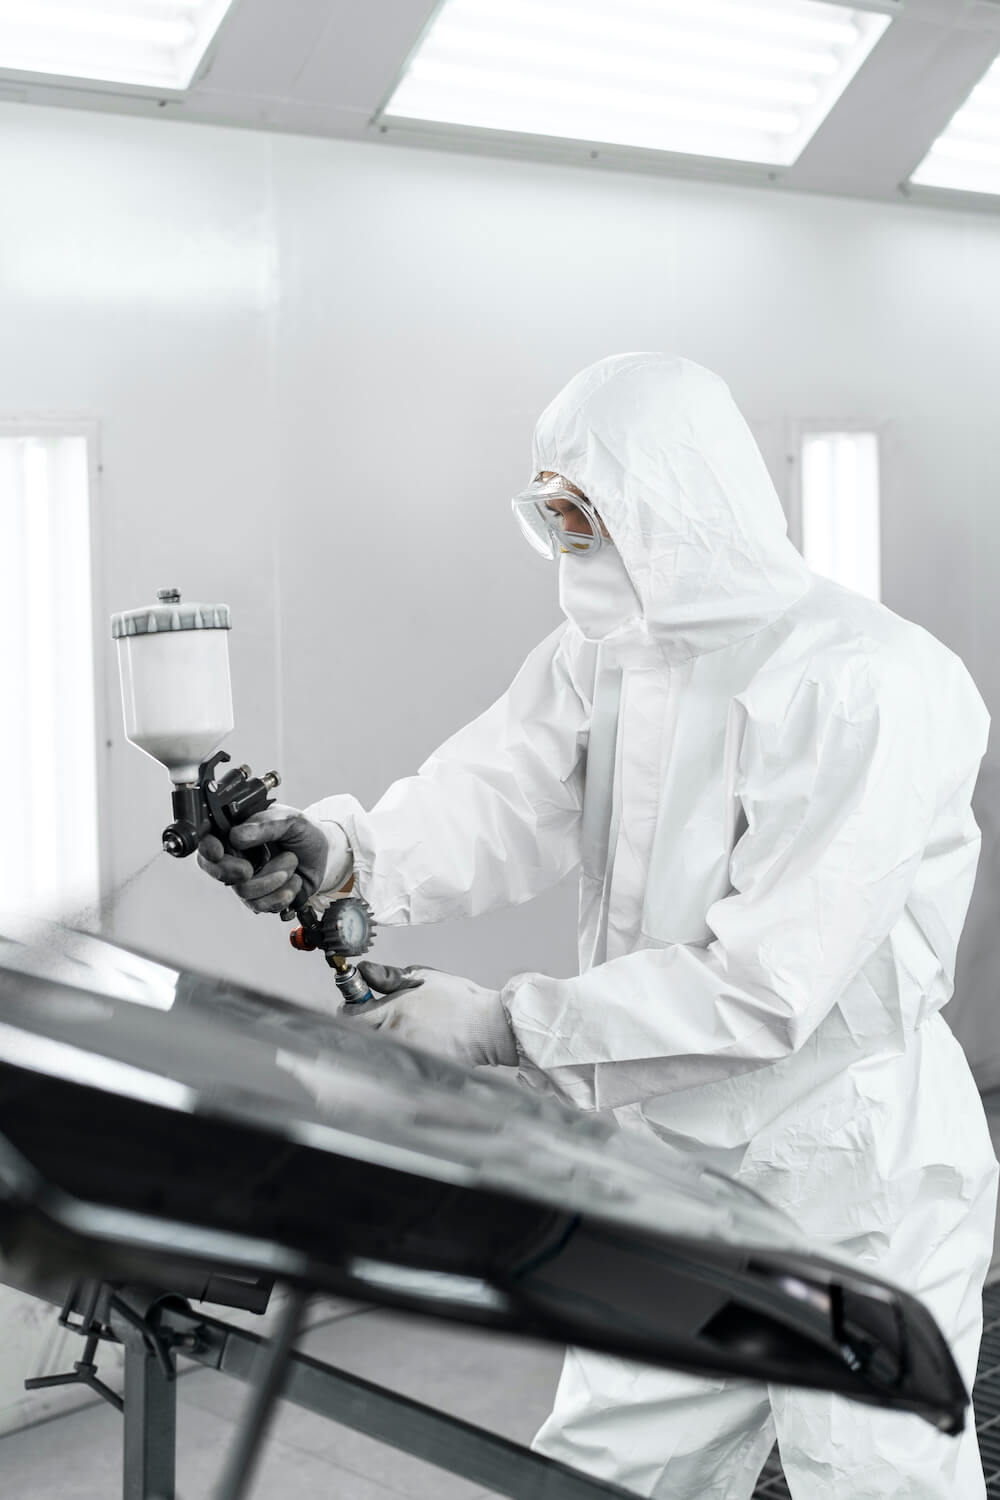
La disponibilità diretta di un forno 8×2.3×2.3 metri (fino a 200°C) consente di trattare lotti strutturati di componenti oleodinamici e meccanica pesante in un unico ciclo controllato. Nel polo produttivo di Reggio Emilia, i tempi morti dovuti alla frammentazione delle forniture rappresentano il primo fattore di ritardo nelle consegne. La nostra camera termica permette una rampa termica perfettamente uniforme sull’intera massa dei pezzi, evitando sbalzi di temperatura che compromettono la reticolazione del primer zincante. Questa capacità volumetrica annulla i colli di bottiglia tipici delle lavorazioni conto terzi, garantendo costanza chimica e puntualità di scarico al montaggio finale.
Standard Anticorrosione e Vincolo Termico Rigido
Il nostro processo è validato esclusivamente per offrire un trattamento anticorrosione estrema. Per garantire la tenuta del rivestimento applichiamo una regola tassativa: nessun trattamento su materiali non termoresistenti, leghe basso-fondenti o particolari con inserti polimerici non certificati per resistere a costanti 200°C. Chi realizza steli, corpi valvola e carpenteria oleodinamica soggetta ad atmosfere aggressive non può tollerare sfogliature o inclusioni da degassamento. Selezionare a monte i soli substrati idonei azzera il rischio di scarti di produzione per cedimento di coesione tra metallo base e rivestimento protettivo.
Zero Riprese Meccaniche su Quote Critiche
Eseguiamo un trattamento calibrato per rispettare le tolleranze millimetriche della meccanica di precisione. Per l’ufficio acquisti e la produzione, questo significa eliminare completamente i costi di maschiatura manuale e ripresa post-verniciatura su filetti, gole per guarnizioni e superfici di tenuta. Siamo da anni partner operativi per carpenterie storiche come Barcom a Castellarano, gestendo particolari dove lo strato di barriera anticorrosiva deve coesistere con accoppiamenti meccanici senza giochi aggiuntivi. La ripetibilità dello spessore applicato trasforma una fase critica in un componente pronto all’assemblaggio idraulico immediato.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!