
Verniciatura con Fondo Zincante a Bologna per Carter Macchine Automatiche (Packaging)
Elimina distacchi di vernice e usura durante l’assemblaggio dei carter con cicli anticorrosivi ad alta adesione.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Distacco Vernice in Assemblaggio: Il Costo Nascosto
Basta la coppia di serraggio di una vite M8 o l’attrito durante l’accoppiamento di due lamiere per provocare la sfogliatura del rivestimento se il fondo non ha fatto presa strutturale. L’usura meccanica e il distacco della vernice in fase di assemblaggio post-produzione costringono i montatori a fermare il flusso, smontare la carteratura e applicare ritocchi a pennello antiestetici o rispedire il pezzo al terzista.
Questo disservizio genera ritardi nel collaudo FAT, contestazioni immediate e penalità contrattuali con il committente finale dell’impianto automatico, compromettendo la percezione di affidabilità dell’intera fornitura industriale prima ancora della consegna finale.
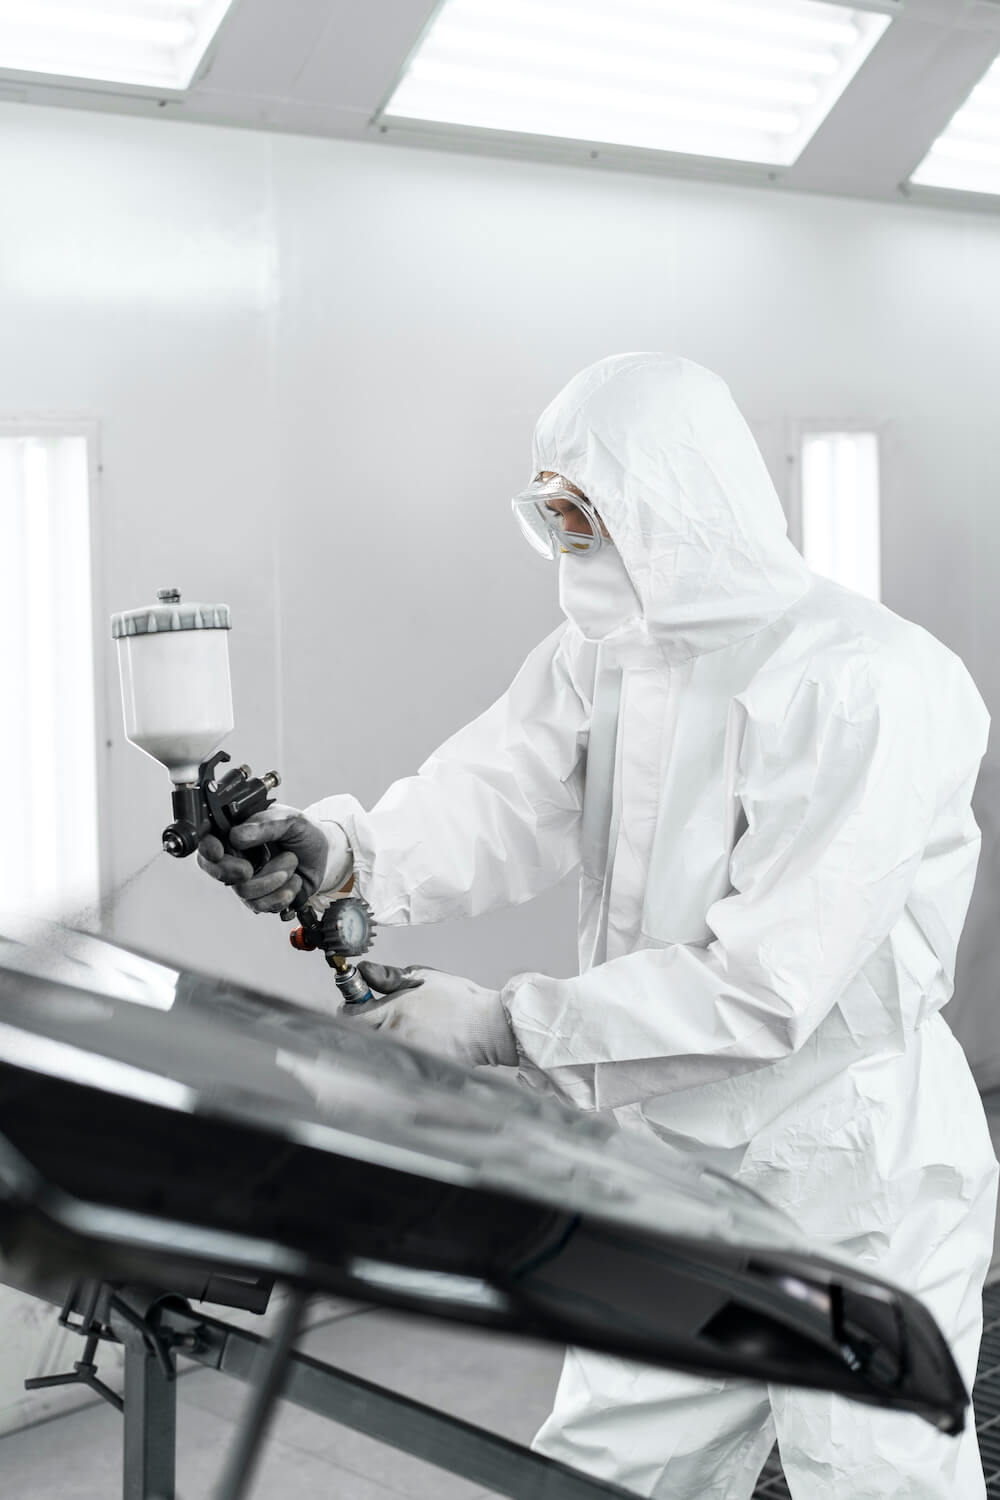
Forno di Polimerizzazione 8×2.3×2.3 m fino a 200°C
La gestione delle pannellature industriali nel distretto packaging richiede volumetrie di trattamento fuori standard. Il nostro forno industriale da 8×2.3×2.3 metri opera a regimi controllati fino a 200°C, consentendo la reticolazione omogenea di telai sagomati e lotti completi di carter per macchine automatiche in un singolo ciclo termico.
Questa capacità volumetrica annulla i frequenti colli di bottiglia delle officine terziste del capoluogo emiliano, incapaci di alloggiare strutture complesse o volumi elevati senza parcellizzare i lotti. Processare carterature monoblocco o lotti seriali in un’unica infornata garantisce uniformità micrometrica dello spessore, stabilità termica costante su tutta la superficie e azzeramento dei ritardi di consegna tra carpenteria e linea di montaggio.
Tolleranza Zero: Anticorrosione Estrema e Vincolo Termico
Applichiamo standard severi: eseguiamo esclusivamente cicli per anticorrosione estrema e rifiutiamo lavorazioni su componenti non idonei. Nello specifico, vige il divieto assoluto di carico per leghe o semilavorati non termoresistenti: il ciclo termoindurente a 200°C richiede substrati metallici capaci di mantenere intatte le tolleranze geometriche senza imbarcamenti.
Per i costruttori di carter per packaging, questo filtro previene scarti critici post-trattamento. Lavorare unicamente acciaio al carbonio e leghe compatibili con cicli ad alta temperatura garantisce che ogni punto di fissaggio, asola di centratura e bordo sagomato mantenga le quote nominali di progetto, evitando deformazioni che bloccherebbero le stazioni di collaudo e montaggio finale.
Adesione Meccanica Certificata: Zero Rilavorazioni
Il nostro processo assicura l’ancoraggio perfetto della polvere epossidica tramite preparazione del metallo con sabbiatura a profilo controllato e stesura del primer zincante. Per l’ufficio acquisti e i responsabili operativi, questo si traduce nell’eliminazione totale di rilavorazioni, ritocchi manuali e fermi linea per scheggiature da serraggio bulloneria.
L’affidabilità del nostro standard anticorrosivo è convalidata sul campo da collaborazioni attive con realtà di rilievo del territorio come Imass a Bologna, per le quali la conformità dimensionale e la tenuta superficiale rappresentano un prerequisito non negoziabile. Ottimizzare il ciclo superficiale alla fonte abbatte i costi non preventivati di assistenza tecnica e garantisce l’integrità estetica dei gruppi funzionali destinati ai mercati internazionali.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!