
Verniciatura con Fondo Zincante a Mantova per Componenti Oleodinamici e Meccanica
Zero sbavature su filettature e sedi critiche: proteggiamo le tolleranze dimensionali dei tuoi componenti meccanici pesanti.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Il Costo Nascosto di Filetti Intasati e Tolleranze Compromesse
Basta un accumulo incontrollato di 40 micron di primer su una filettatura metrica o su una sede flangiata per bloccare l’intera linea di assemblaggio. Il target oleodinamico non può permettersi operatori dedicati a ripassare maschiature o a carteggiare punti di contatto dopo la verniciatura. Infiltrazioni e sbavature di spessore creano accoppiamenti forzati, micro-fessurazioni del rivestimento durante il serraggio e conseguente corrosione sottosquadro a contatto con fluidi aggressivi. L’incompetenza nella mascheratura trasforma un pezzo meccanico conforme in un fermo impianto oneroso prima ancora della spedizione finale.
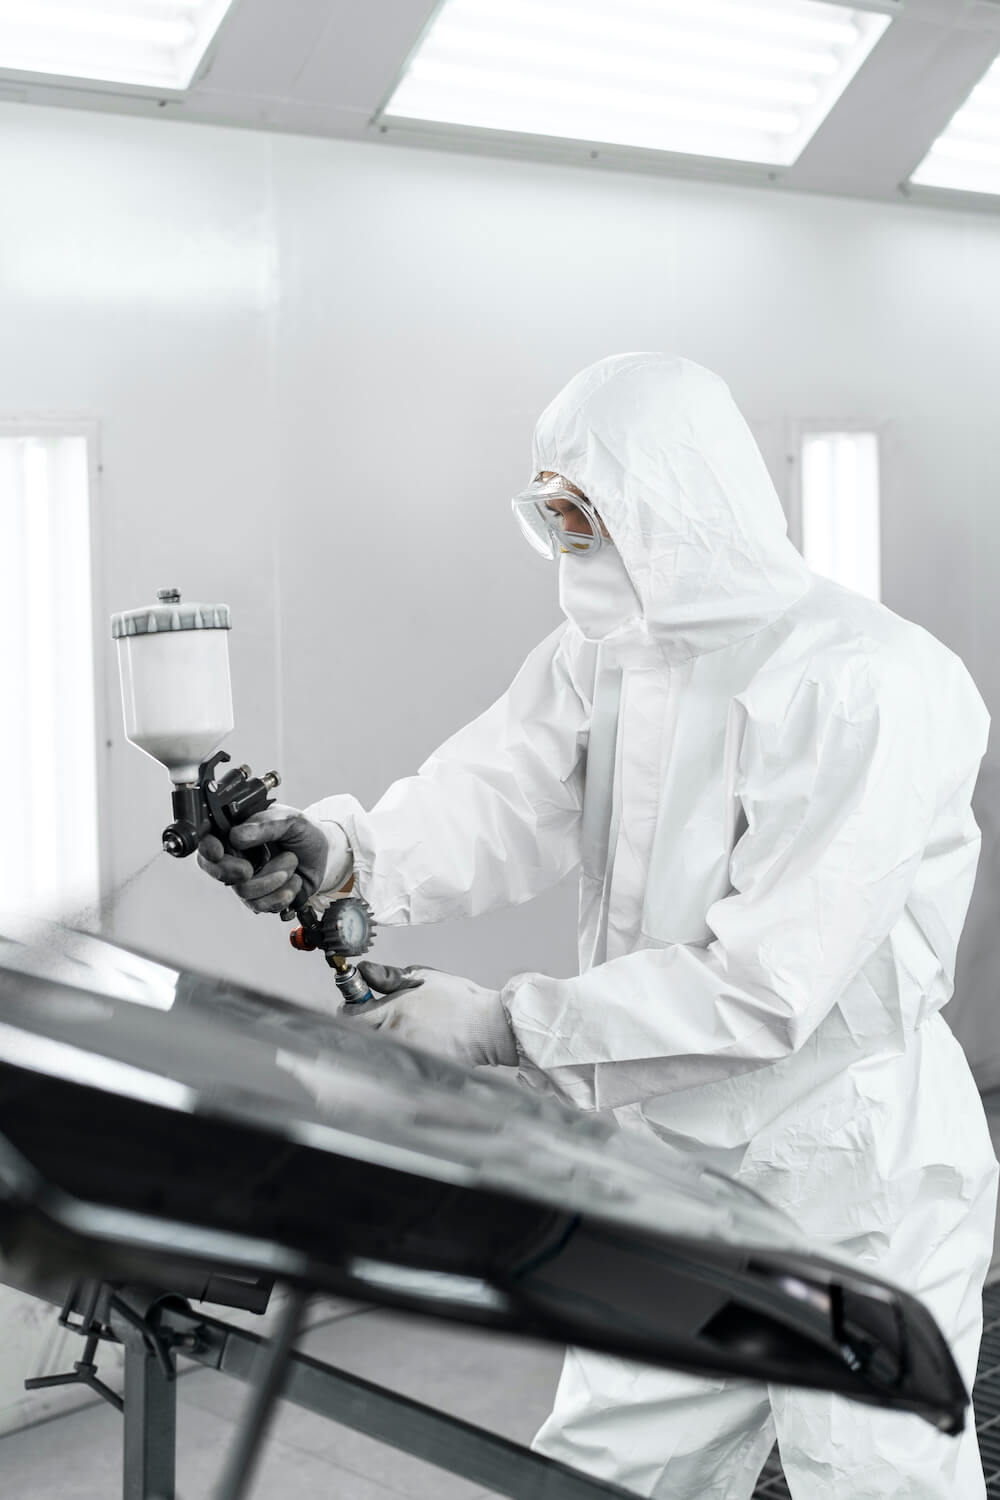
Impianto Termico 8×2.3×2.3 Metri fino a 200°C
La gestione di blocchi oleodinamici, steli, corpi valvola e carpenterie meccaniche pesanti richiede un’infrastruttura termica dimensionata per volumi industriali. Il nostro forno da 8×2.3×2.3 metri con cicli termici controllati fino a 200°C permette di polimerizzare e reticolare primer zincanti su lotti completi in un unico passaggio, azzerando le differenze di spessore tra pezzi dello stesso batch. Per le officine e i costruttori del polo mantovano, questo asset elimina il classico collo di bottiglia del terzista privo di cubatura, garantendo omogeneità termica costante anche su masse ferrose ad alta densità senza ritardi nei cicli di consegna.
Protocollo Anticorrosione Estrema e Selezione Termica Rigida
Il nostro processo è tarato esclusivamente per garantire un trattamento anticorrosione estrema su metalli capaci di sostenere cicli di cottura a 200°C. Applichiamo una barriera attiva elettrochimica mediante primer a base di zinco, respingendo all’ingresso materiali plastici, leghe basso-fondenti o componentistica non termoresistente. Questa selezione preliminare è un vincolo operativo categorico: preserva l’integrità strutturale del pezzo e azzera le rilavorazioni. Per chi produce componenti oleodinamici e meccanica di precisione, significa eliminare alla radice il rischio di sfogliamento del film protettivo, bolle di degasaggio e scarti durante il collaudo idraulico.
Accuratezza Millimetrica e Flusso Continuo su Asse A22
Ogni ripresa di filettatura o raschiatura post-verniciatura rappresenta un costo vivo occulto che distrugge il margine della commessa. Eseguiamo un trattamento calibrato per rispettare le tolleranze millimetriche della meccanica di precisione, applicando mascherature tecniche dedicate su fori calibrati, sedi O-ring e piani di battuta. Parallelamente, la nostra capacità di assorbire lotti industriali pesanti sull’asse logistico della A22 ottimizza la movimentazione: riceviamo bancali e casse fuori standard, lavoriamo le serie e le reinseriamo direttamente nella catena di montaggio del cliente senza colli di bottiglia e senza necessità di rilavorazioni meccaniche in officina.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!