
Verniciatura con Fondo Zincante a Bologna per Componenti Oleodinamici e Meccanica
Elimina scarti e riprese meccaniche: spessori controllati al micron senza sbavature su filetti e sedi di tenuta.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Sbavature su Filettature e Punti di Contatto: Il Costo Reale degli Scarti
Un distributore oleodinamico con vernice penetrata nelle sedi O-ring o sui filetti ciechi è un pezzo bloccato. Significa ore uomo perse in officina a mascherare nuovamente o ripassare con maschi e filiere, con il rischio perenne di contaminare il circuito idraulico con particelle solide abrasive.
I riporti eccessivi nei punti di contatto tra flange e boccole alterano i piani di battuta, provocando perdite di pressione sotto carico e fallimenti ai test di banco. Il primer zincante deve creare una barriera passivante implacabile contro gli agenti chimici, ma non deve mai eccedere la tolleranza geometrica stabilita dall’ufficio tecnico sul disegno esecutivo.
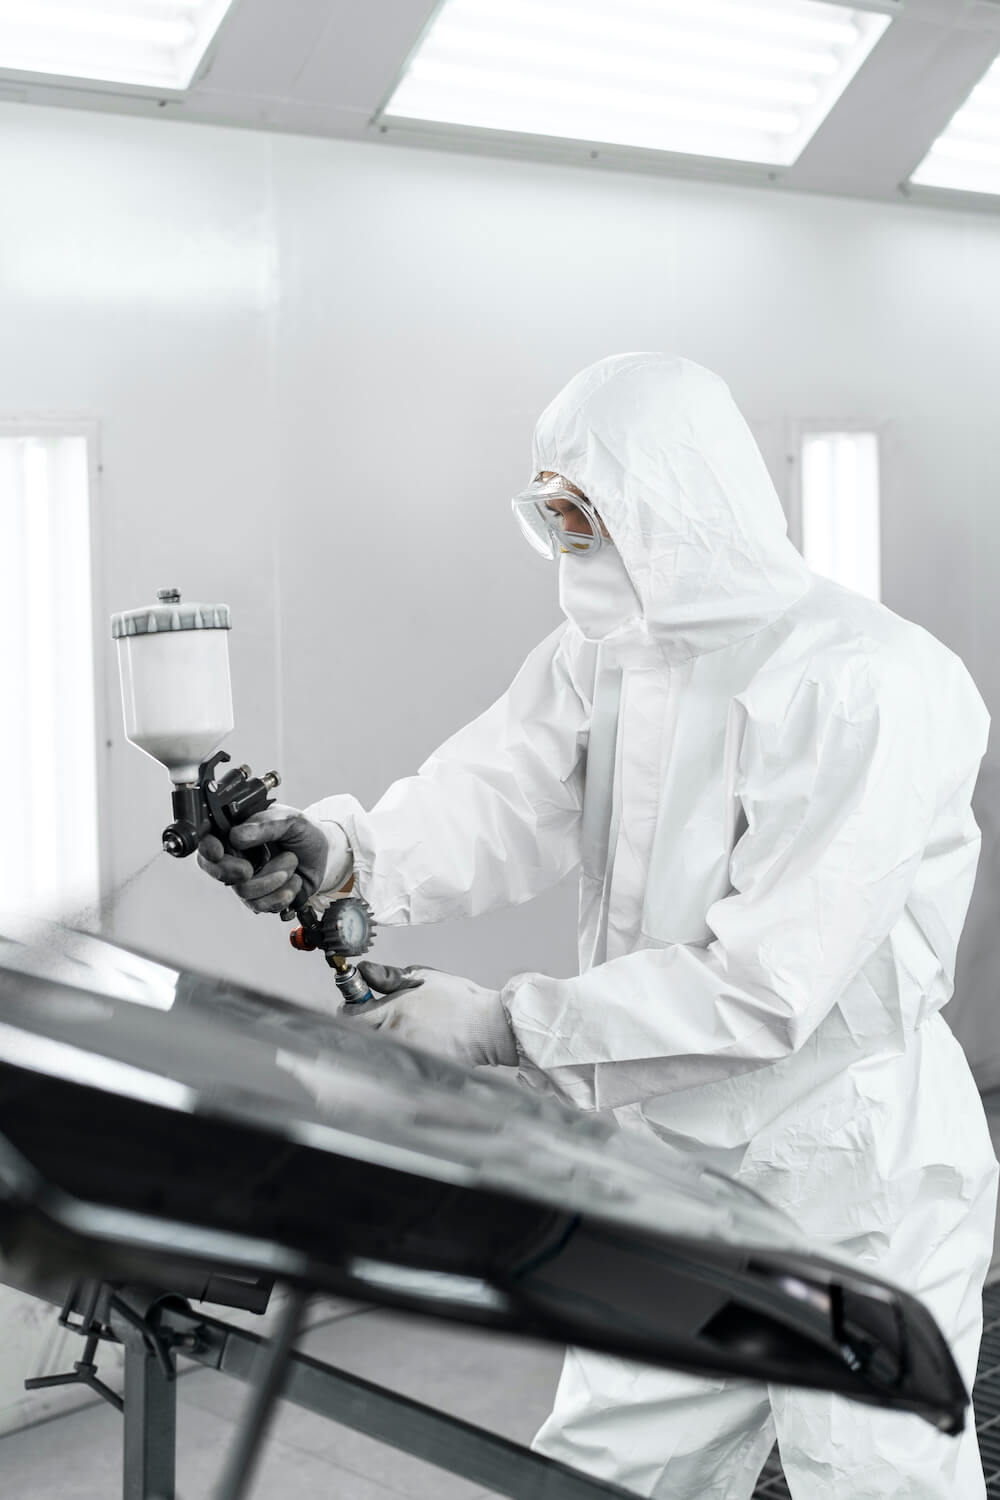
Forno Industriale 8×2,3×2,3 Metri Operante Fino a 200°C
L’assorbimento termico eterogeneo rappresenta la causa primaria di distacchi superficiali e imprecisioni dimensionali sui lotti meccanici ad alta densità. La nostra linea produttiva fa perno su un forno industriale da 8×2,3×2,3 metri con riscaldamento ventilato fino a 200°C effettivi, dimensionato per alloggiare steli, blocchi distributori, cilindri oleodinamici e carpenterie meccaniche pesanti in cicli unici.
Questa volumetria annulla i tempi morti e risolve definitivamente i colli di bottiglia logistici tipici del distretto produttivo emiliano. La ventilazione a flusso laminare assicura una rampa di temperatura omogenea su ogni singolo pezzo, garantendo la completa reticolazione chimica del film protettivo senza gradienti termici che altererebbero le geometrie d’accoppiamento.
Standard di Anticorrosione Estrema: Zero Compromessi sui Materiali
Non accettiamo compromessi operativi che minano la resa finale del componente. Il nostro standard di processo per l’anticorrosione estrema richiede esclusivamente substrati metallici capaci di reggere cicli termici prolungati a 200°C. Escludiamo categoricamente lavorazioni su particolari assemblati con tenute elastomeriche, leghe zama o materiali polimerici non smontabili.
Nei settori ad alta sollecitazione fluidodinamica, applicare primer su superfici contaminate o non termoresistenti innesca bolle da degassamento e sfogliamento sotto carichi d’esercizio. Rifiutare lotti strutturalmente incompatibili protegge il responsabile di produzione da scarti irreparabili e anomalie durante le fasi critiche di collaudo idraulico.
Tolleranze Millimetriche Preservate e Radicamento Locale
Un riporto di spessore non controllato vanifica le lavorazioni CNC ad alta precisione eseguite a monte, generando costi occulti di ripassatura manuale. Il nostro processo è tarato per calibrare il film protettivo con accuratezza micrometrica, rispettando le quote nominali e lasciando intatte le tolleranze di montaggio della meccanica fine.
Questa affidabilità industriale ha consolidato collaborazioni attive con realtà di rilievo del territorio come Imass a Bologna, offrendo ai buyer un partner locale strutturato che riduce le distanze logistiche, abbatte i lead time e azzera il rischio di interferenze meccaniche in fase di assemblaggio finale dei sistemi.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!