
Verniciatura con Fondo Zincante a Modena per Componenti Oleodinamici e Meccanica
Eliminiamo infiltrazioni e sbavature di vernice su filettature e piani di tenuta critici per azzerare i resi.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Il Costo Nascosto delle Sbavature su Filetti e Piani di Tenuta
Una sbavatura di vernice su un filetto M16 o un accumulo di spessore su una flangia rettificata bloccano una linea di montaggio. Quando il rivestimento deborda nelle sedi degli O-ring o crea disassamenti sui piani di contatto, il componente oleodinamico perde la tenuta idraulica o richiede ore di rettifica manuale non preventivate. L’infiltrazione di vernice nei filetti ciechi e le variazioni micrometriche non concordate generano scarti immediati al controllo qualità e contestazioni formali dai committenti. Un processo di finitura non governato sulle tolleranze meccaniche trasforma una commessa marginalizzata in una perdita secca per fermo macchina e ritardi di spedizione.
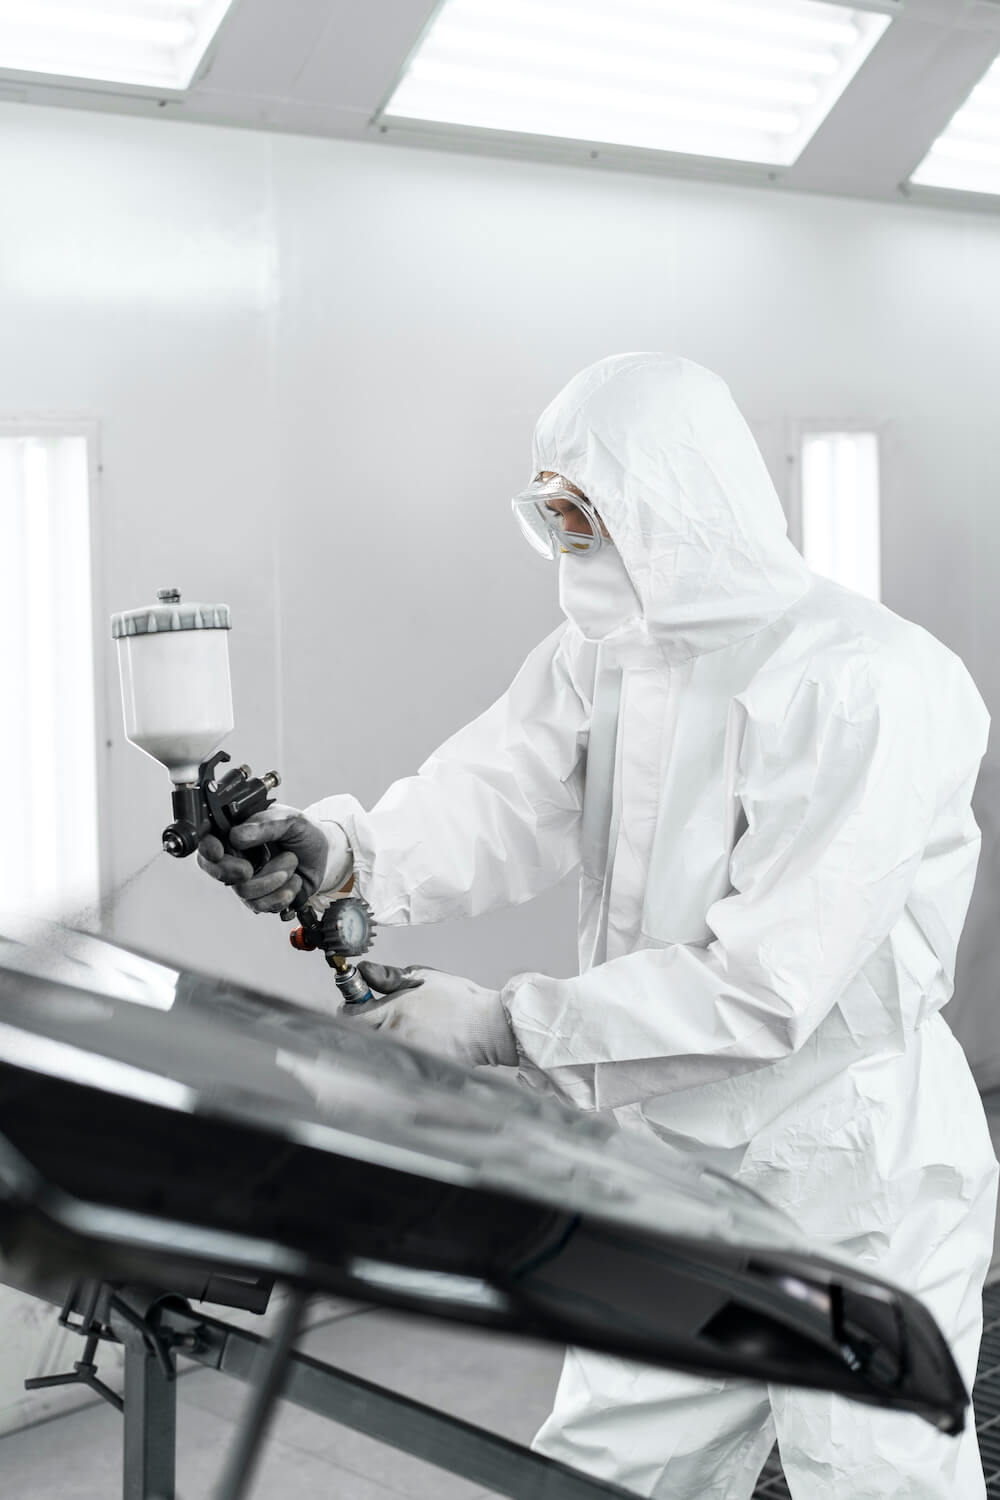
Forno Industriale da 8 Metri per Carpenteria e Blocchi Oleodinamici
L’infrastruttura operativa si basa su un forno industriale da 8×2.3×2.3 metri con gestione termica controllata fino a 200°C. Questa volumetria consente di alloggiare lotti completi di manifold, steli, corpi valvola e carpenterie meccaniche pesanti senza frazionare i cicli di polimerizzazione. Per i costruttori di componenti oleodinamici e meccanica, saturare i volumi in un singolo passaggio termico significa eliminare le code produttive e garantire una reticolazione uniforme del primer sull’intera massa metallica. La capienza dell’impianto assorbe picchi di commessa e manufatti fuori sagoma, annullando i colli di bottiglia logistici tipici del comparto manifatturiero locale.
Protocollo Anticorrosione Estrema: Zero Compromessi Termici
Il nostro standard impone un trattamento anticorrosione estrema concepito esclusivamente per substrati idonei: applichiamo nessun trattamento su materiali non termoresistenti. I componenti idraulici e meccanici destinati a lavorare sotto pressione, in ambienti marini o a contatto con fluidi aggressivi, richiedono una polimerizzazione stabile a temperature operative costanti. Accettare leghe improprie o polimeri termosensibili comprometterebbe l’integrità del ciclo termico e la densità dello strato barriera. Questo rigido sbarramento d’ingresso protegge le forniture di componenti oleodinamici e meccanica da cricche, sfaldamenti ed esfoliazioni, prevenendo a monte scarti di produzione e costose non conformità al collaudo.
Tolleranze Millimetriche Garantite per Sedi Meccaniche di Precisione
Eseguiamo un trattamento calibrato per rispettare le tolleranze millimetriche della meccanica di precisione. L’applicazione controllata del film evita sovraspessori sulle battute, garantendo il perfetto accoppiamento dimensionale in fase di montaggio finale. Eliminando le lavorazioni di ripresa, maschiatura post-verniciatura o raschiatura manuale, il reparto montaggio abbatte i costi di manodopera fino al 25% su ogni lotto. Forniamo soluzioni ad alta resistenza per le filiere industriali del modenese, consentendo agli uffici acquisti e ai direttori tecnici di blindare i tempi ciclo e preservare la precisione geometrica di raccordi, filetti e accoppiamenti idraulici critici senza rischi di tolleranza fuori specifica.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!