
Verniciatura con Fondo Zincante a Mantova per Componentistica Automotive ad Alta Resistenza
Garantiamo tenuta termica e stabilità meccanica su componenti automotive soggetti a vibrazioni continue ed escursioni termiche severe.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Cedimento Meccanico e Delaminazione da Vibrazioni: Il Rischio Reale
Sottoposti a sollecitazioni torsionali continue e frequenze vibratorie distruttive, i supporti e i carter metallici non tollerano rivestimenti disomogenei. Un’applicazione eseguita senza adeguata reticolazione termica genera microfratture invisibili che innescano la corrosione filiforme sotto vernice. Il risultato è immediato: distacco del film, ossidazione accelerata del ferro, decadimento della resistenza a fatica e conseguente richiamo del lotto da parte della casa madre.
Quando l’escursione termica si somma all’azione meccanica, solo una verniciatura con fondo zincante a Mantova eseguita su forni statici garantisce l’ancoraggio chimico-fisico indispensabile a superare i collaudi di durabilità dinamica senza contestazioni.
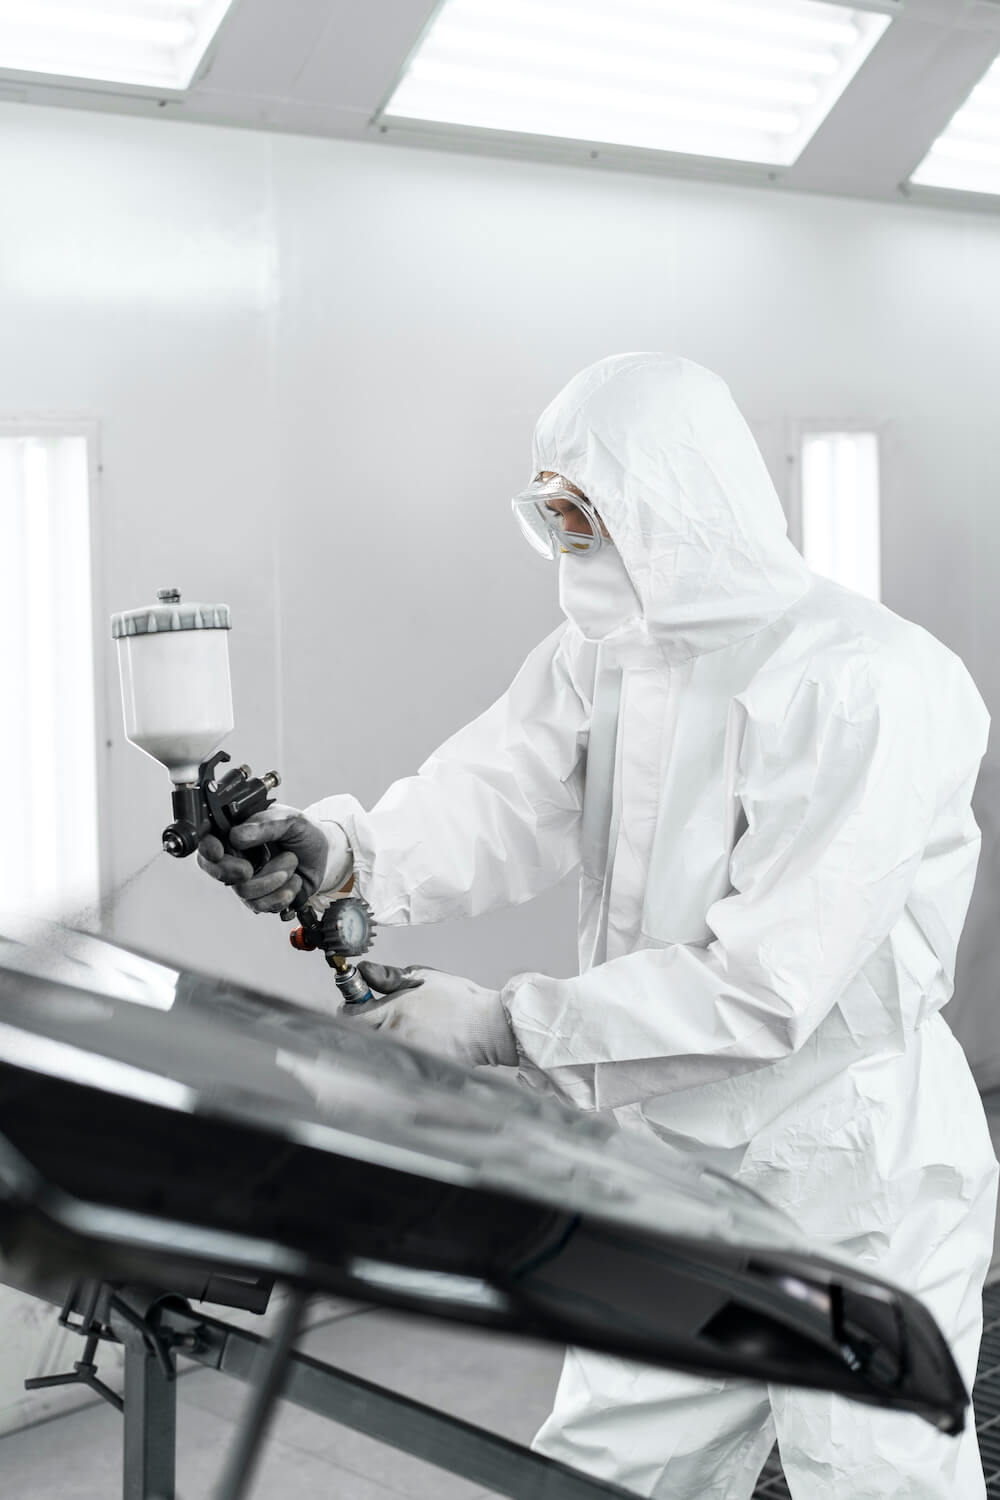
Forno Statico 8×2.3×2.3 Metri Operativo Fino a 200°C
La gestione di commesse per la componentistica automotive richiede volumetrie calibrate e rigoroso controllo termico. Il nostro impianto dispone di un forno statico da 8×2.3×2.3 metri operante stabilmente fino a 200°C, progettato specificamente per azzerare le criticità dimensionali tipiche delle linee di verniciatura convenzionali. Questa capacità utile consente di accogliere geometrie complesse, telai ausiliari, supporti motore e lotti seriali pesanti in un unico ciclo di polimerizzazione omogenea.
Eliminiamo i colli di bottiglia tipici del tessuto produttivo mantovano, offrendo un flusso di lavoro continuo che standardizza la reticolazione del film su ogni singolo pezzo, garantendo tolleranze dimensionali costanti e parametri metallurgici privi di shock termici differenziali.
Standard Anticorrosione Estrema: Tolleranza Zero su Substrati Inidonei
Il nostro protocollo operativo impone un trattamento anticorrosione estrema senza compromessi. Rifiutiamo categoricamente la lavorazione su materiali non termoresistenti, leghe a basso punto di fusione o componenti non adatti a sostenere cicli continui a 200°C. Questo rigido sbarramento tecnico protegge l’Ufficio Acquisti e i Responsabili Qualità da cedimenti strutturali, delaminazioni precoci e costosi scarti di linea nel comparto tier-1 e tier-2 automotive.
L’applicazione del primer zincante richiede substrati metallici perfettamente conformi per attivare il legame elettrochimico e barriera: intercettare a monte i pezzi incompatibili significa garantire una resistenza in nebbia salina conforme ai capitolati più stringenti dell’industria veicolistica.
Polimerizzazione Statica di Precisione sul Corridoio del Brennero
I trattamenti termici di precisione su leghe metalliche e ferro con forni statici assicurano la totale assenza di gradienti termici, impedendo svergolamenti o tensioni residue nei componenti strutturali del vano motore e del sottoscocca. A differenza dei forni a passaggio continuo, la gestione statica consente rampe di risalita e mantenimento termico controllate al decimo di grado.
Questo controllo operativo si unisce alla nostra capacità di assorbire lotti industriali pesanti sull’asse logistico della A22, garantendo ai plant della provincia virgiliana e delle zone limitrofe finestre di scarico e ricarico rapide, eliminando i costi occulti di fermo linea e ottimizzando i flussi di approvvigionamento just-in-time.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!