
Verniciatura con Fondo Zincante a Mantova per Carter Macchine Automatiche da Packaging
Elimina l’usura meccanica e il distacco della vernice durante l’assemblaggio dei carter per linee di packaging.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Distacco Vernice in Fase di Serraggio: Il Costo del Rilavoro
Il serraggio delle viti di fissaggio e l’adattamento dei profili a bordo macchina trasformano ogni difetto di aderenza in un danno economico immediato. L’usura meccanica e distacco della vernice in fase di assemblaggio post-produzione costringono i costruttori di macchine per packaging a ritocchi manuali sul posto, riverniciature d’emergenza o, nel caso peggiore, al rigetto del carter al collaudo del cliente finale. Quando il substrato non è isolato chimicamente tramite un idoneo fondo zincante, l’urto accidentale con utensili o la torsione della lamiera scalza la pellicola, innescando corrosione sottostante e vanificando le tolleranze di montaggio. Questo difetto sistemico genera penali contrattuali e blocca il rilascio della linea di confezionamento.
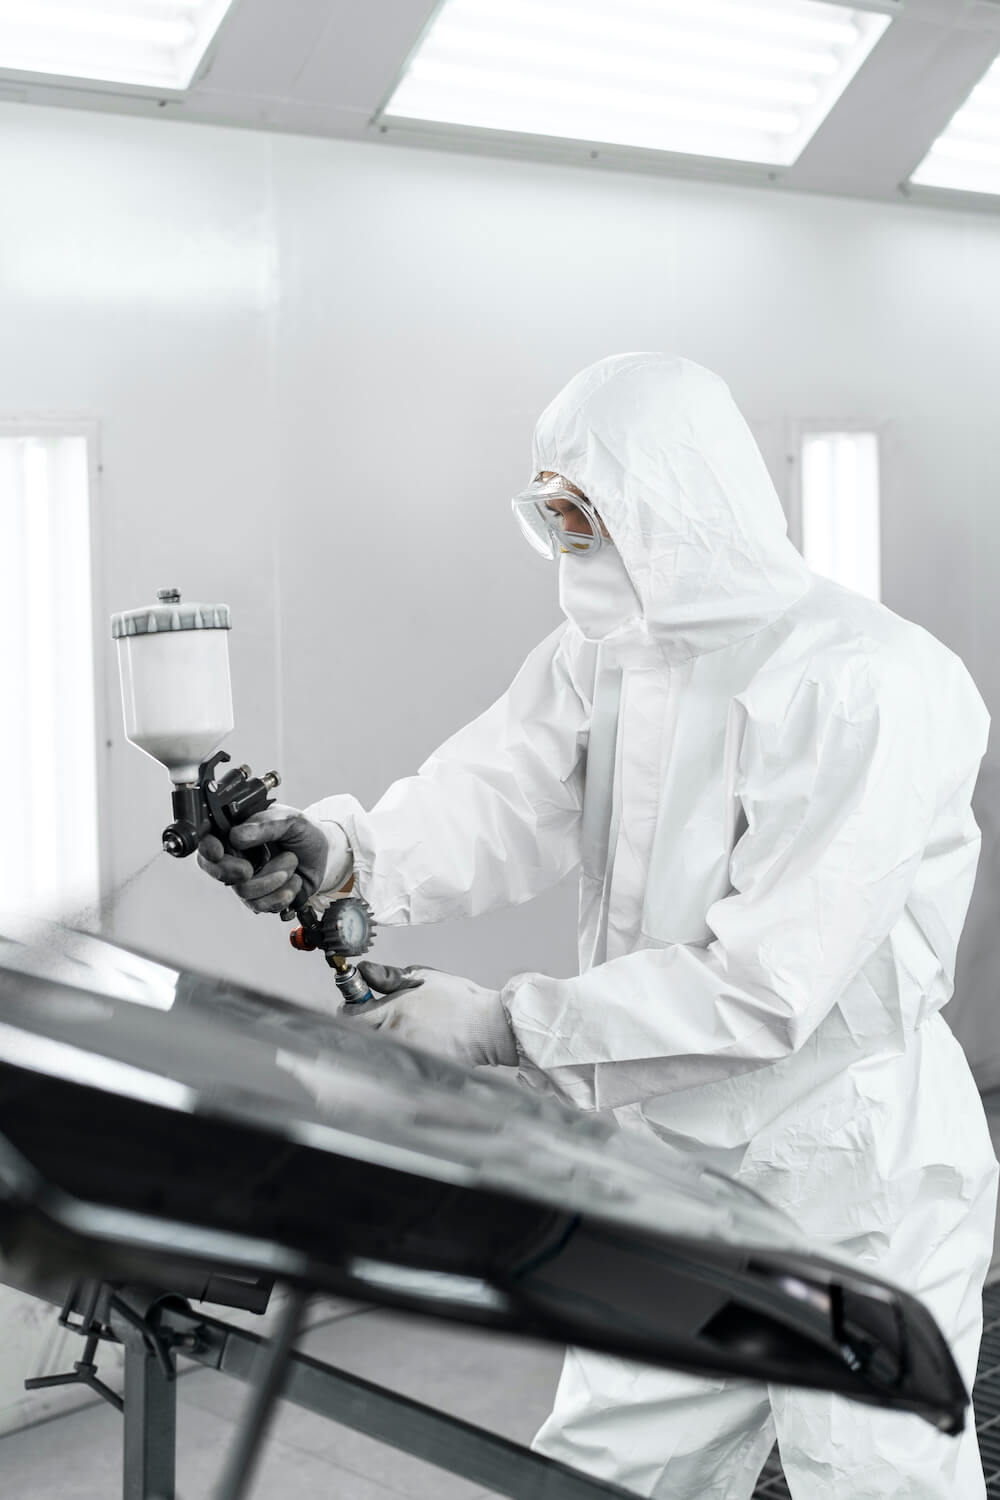
Forno Statico 8×2.3×2.3 m fino a 200°C: Volumetria per Scocche Intere
L’integrazione del nostro forno industriale da 8×2.3×2.3 metri con rampa termica controllata fino a 200°C supera definitivamente i vincoli dimensionali tipici delle terzoterritorie tradizionali. Le strutture metalliche complesse, quali i carter per macchine automatiche di packaging, richiedono cicli di polimerizzazione omogenei su tutta la sagoma per evitare gradienti termici critici. La volumetria utile consente di inserire telai saldati, pannellature e protezioni perimetrali già preassemblate in un unico lotto, azzerando le attese tipiche del distretto industriale mantovano. Gestire la cottura di elementi fino a 8 metri lineari garantisce uniformità reologica del film protettivo su superfici estese, eliminando le interruzioni di processo nei reparti di montaggio dei costruttori di impianti di imballaggio.
Specifica Anticorrosione Estrema: Zero Tolleranza Termica
Applichiamo un rigido filtro di qualità sui processi di anticorrosione estrema: rifiutiamo tassativamente manufatti con inserti, guarnizioni o componenti plastici non termoresistenti. La reticolazione del fondo zincante e dello strato di finitura richiede il mantenimento costante di 200°C a cuore del metallo. Qualsiasi elemento incapace di sopportare tale sollecitazione provocherebbe gassificazioni, crateri superficiali e conseguenti scarti critici. Nei carter per macchine packaging, esposti a cicli operativi continui e frequenti sanificazioni, la barriera chimica deve risultare monolitica. Lavoriamo esclusivamente carpenterie metalliche bonificate, certificate per supportare il ciclo termico integrale, garantendo l’assoluta conformità geometrica post-cottura ed escludendo tolleranze fuori specifica.
Ancoraggio Strutturale e Integrazione Logistica sull’Asse A22
Il rendimento operativo si traduce nell’ancoraggio perfetto della polvere epossidica tramite preparazione del metallo con granigliatura meccanica calibrata. Questo ciclo previene le micro-fessurazioni che generano costosi fermi linea per rilavorazione in officina. La nostra collocazione strutturale assicura la piena capacità di assorbire lotti industriali pesanti sull’asse logistico della A22, abbattendo le tempistiche di transito tra officina di carpenteria, impianto di rivestimento e stabilimento di montaggio finale. Per il procurement e la direzione di produzione, ciò significa pianificazione certa dei flussi Just-in-Time, eliminazione totale dei buffer di sicurezza a magazzino e riduzione quantificabile del Cost of Poor Quality derivante da ritardi di fornitura.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!