
Verniciatura con Fondo Zincante a Parma per Carter Macchine Automatiche (Packaging)
Elimina l’usura meccanica e il distacco del film in fase di montaggio con cicli anticorrosivi ad alta adesione.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Distacco Vernice in Assemblaggio: Il Costo delle Finiture Standard
Un serraggio meccanico o l’inserimento di una cerniera non devono compromettere la vernice: quando il film protettivo salta sui bordi dei carter durante l’assemblaggio, il costo orario dell’officina schizza alle stelle. L’usura meccanica e il distacco della vernice in fase di assemblaggio post-produzione derivano dall’assenza di un primer strutturale e da una polimerizzazione inadeguata. I ritocchi manuali a tampone producono discromie inaccettabili per il cliente finale del settore packaging. Un’adesione difettosa innesca rapidamente ossidazione sottocutanea e declassa il valore percepito dell’intero impianto industriale.
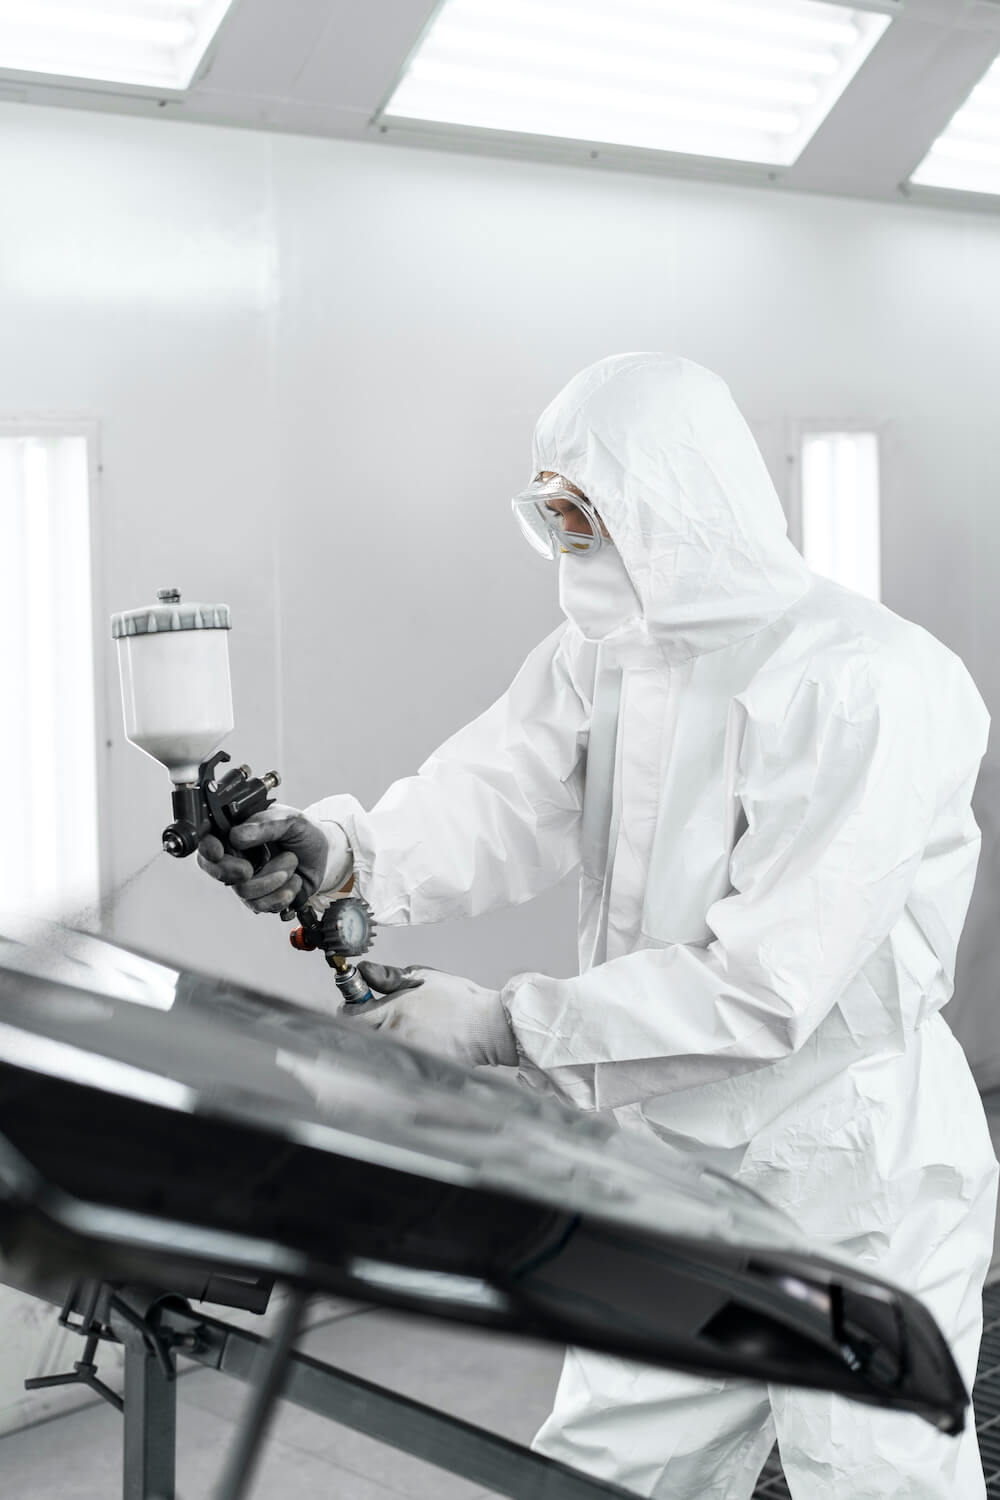
Camera Termica 8×2.3×2.3 Metri per Grandi Formati Industriali
La nostra linea produttiva fa perno su un forno 8×2.3×2.3 metri con cicli controllati fino a 200°C, progettato specificamente per trattare geometrie complesse e lotti industriali senza frazionamenti. Questa capacità dimensionale accoglie agevolmente telai unici e intere serie di carter per macchine automatiche dedicate al packaging, garantendo una rampa termica perfettamente uniforme sull’intera massa metallica. Spesso, nel contesto produttivo locale, le carpenterie di grandi dimensioni subiscono ritardi o polimerizzazioni disomogenee dovute a impianti sottodimensionati. La nostra infrastruttura annulla i colli di bottiglia e assicura che ogni singola piega, scatolatura e supporto strutturale raggiunga la temperatura esatta richiesta dalla reticolazione del rivestimento protettivo.
Tolleranza Zero: Anticorrosione Estrema e Selezione Substrati
La nostra linea adotta protocolli rigidi: garantiamo un trattamento anticorrosione estrema e applichiamo la regola di nessun trattamento su materiali non termoresistenti. Escludiamo categoricamente componenti assemblati con plastiche, inserti a basso punto di fusione o stuccature volatili che degradano nei cicli di polimerizzazione a 200°C. Per i costruttori di carter per macchine automatiche nel packaging, macchinari soggetti a sanificazioni frequenti e vibrazioni, questo filtro elimina alla radice il pericolo di scarti in collaudo. Trattiamo esclusivamente substrati metallici conformi (come acciai al carbonio e leghe idonee), scongiurando fenomeni di degasaggio, porosità del film ed esfoliazioni durante l’esercizio.
Aderenza Meccanica Assoluta e Cadenza Produttiva Locale
Il valore per il committente deriva direttamente dall’ancoraggio perfetto della polvere epossidica tramite preparazione del metallo: la superficie viene decontaminata e micro-incisa per permettere al primer arricchito di zinco di creare un legame chimico-fisico inattaccabile. Questo processo annulla i costi occulti delle riprese di verniciatura ed elimina i fermi linea durante l’avvitamento e l’allineamento dei pannelli. Garantiamo tempi di esecuzione rapidi per supportare le scadenze del distretto industriale parmense, permettendo all’ufficio acquisti e alla pianificazione di rispettare i calendari di consegna senza accumulare scorte tampone o subire ritardi nei collaudi finali del macchinario.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!