
Verniciatura con Fondo Zincante a Reggio Emilia per Carter Macchine Automatiche da Packaging
Elimina usura meccanica e distacco vernice nell’assemblaggio di carterature industriali con cicli ad alta adesione strutturale.
Capacità Forno Statico
Fino a 8 metri di lunghezza.
Speed-to-Market
Servizio Express in 24/48 Ore.
Logistica B2B
Ritiro e consegna esternalizzati (“Zero Pensieri”)
Stop al distacco del rivestimento durante il montaggio
Un carter assemblato con serraggi di viti e accoppiamenti forzati non può permettersi micro-fessurazioni o spellature della superficie verniciata. Quando il film protettivo cede attorno alle asole o sui bordi sagomati in fase di montaggio finale, il costo del ritocco in linea blocca la spedizione della macchina automatica e innesca punti di corrosione precoce presso l’utilizzatore finale.
Senza un’adeguata barriera primer ad alta adesione, la semplice vibrazione operativa o lo sfregamento degli utensili converte un componente da migliaia di euro in uno scarto da rilavorare integralmente.
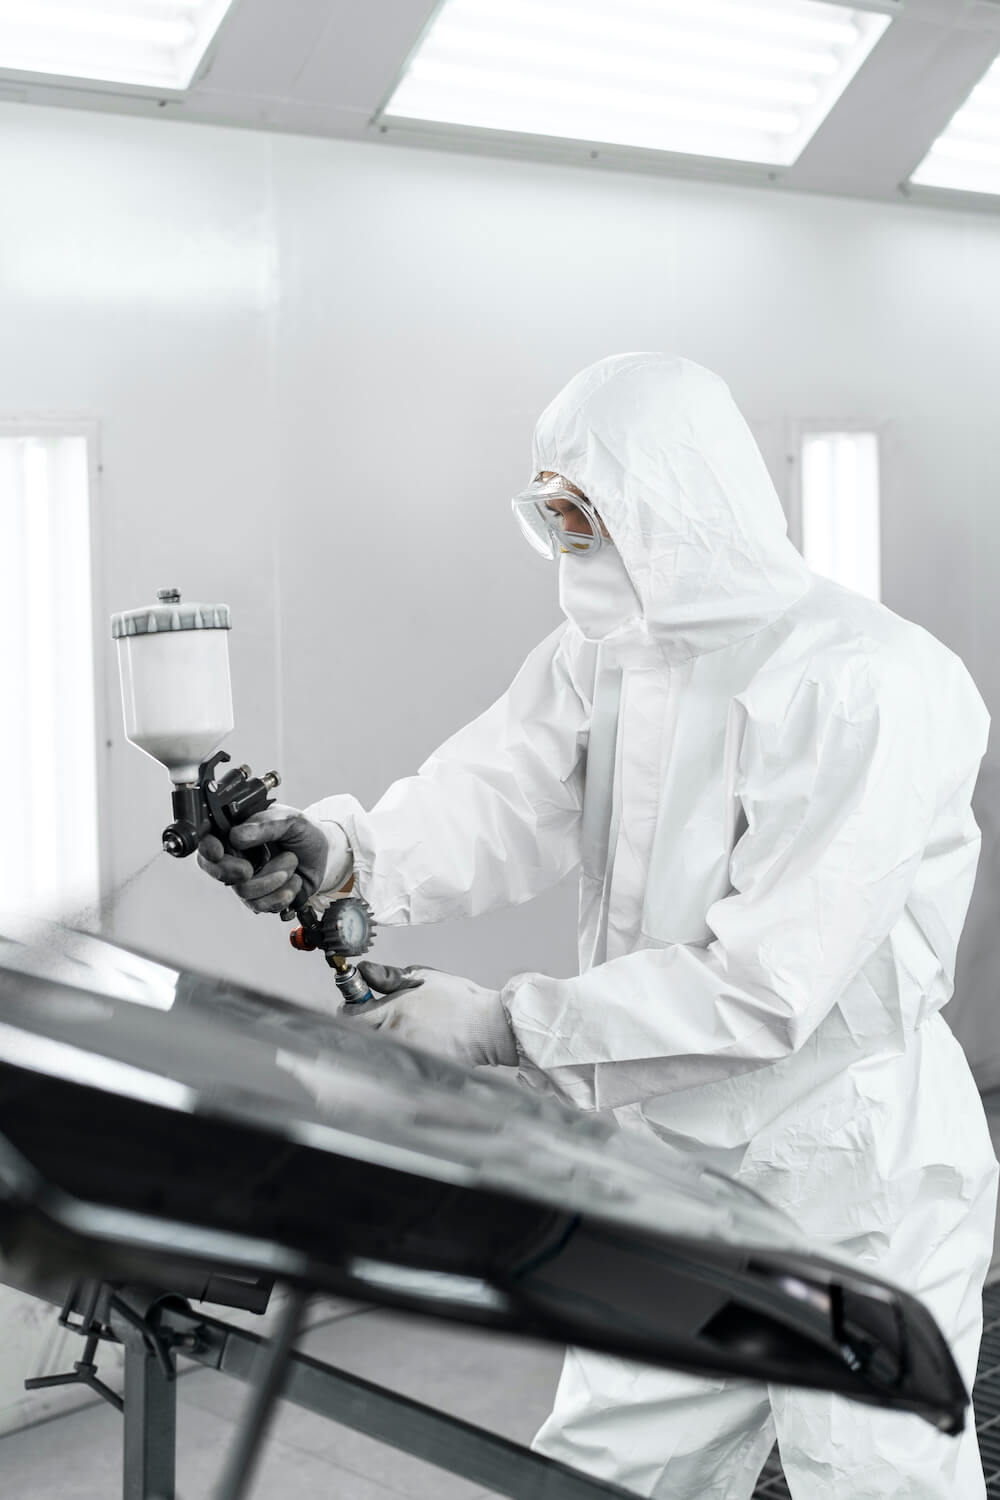
Forno di polimerizzazione 8×2.3×2.3 metri fino a 200°C
La gestione di carterature voluminose per il packaging richiede volumetrie termiche dedicate per evitare frazionamenti dei lotti. Grazie al nostro forno da 8×2.3×2.3 metri, capace di raggiungere e stabilizzare temperature fino a 200°C, processiamo telai e pannelli complessi in un unico ciclo di cottura omogeneo.
Questa capacità volumetrica annulla i ritardi di lavorazione nel distretto meccanico locale, garantendo la completa polimerizzazione del fondo protettivo e della finitura su elementi scatolati di grandi dimensioni, prevenendo deformazioni termiche e differenze di reticolazione tra lotti distinti.
Anticorrosione estrema e vincolo di termoresistenza a 200°C
Il nostro processo è calibrato esclusivamente per garantire un trattamento anticorrosione estrema su metalli pesanti e leghe idonee. Applichiamo una rigorosa selezione tecnica all’ingresso: rifiutiamo categoricamente materiali non termoresistenti o polimeri che degradano alle temperature di reticolazione del nostro impianto.
Questo filtro di processo azzera il rischio di scarti dimensionali, sfogliamenti o emissioni gassose nel forno che comprometterebbero l’integrità strutturale dei carter per macchine automatiche destinati a linee di confezionamento soggette a cicli continui di lavaggio e stress chimico.
Ancoraggio meccanico certificato ed efficienza di filiera
Il reale guadagno per l’ufficio acquisti risiede nell’azzeramento dei resi: l’ancoraggio perfetto della polvere epossidica, ottenuto tramite preparazione meccanica e chimica del substrato, crea un legame chimico inattaccabile contro scheggiature e trazioni da montaggio.
Operando come partner operativi per carpenterie storiche come Barcom a Castellarano, abbiamo standardizzato protocolli operativi che riducono i tempi di transito logistico tra officina di saldatura e linea di montaggio finale, assicurando conformità geometrica e tenuta agli impatti senza ritocchi manuali in fase di collaudo.
FAQ Tecniche
Domande Frequenti
Hai ancora dubbi? Qui trovi le risposte alle domande più comuni.
Per esigenze specifiche, non esitare a contattarci!